河北预制螺旋缝电焊钢管聚氨酯复合发泡保温管高级防腐施工技术解析
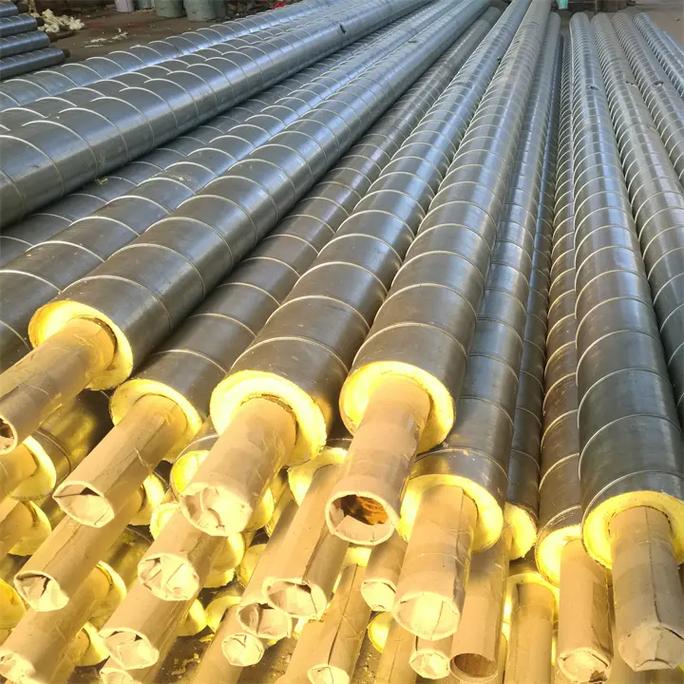
随着我国集中供热、供冷及油气输送工程的快速发展,对管道的保温与防腐性能提出了更高要求。河北地区作为管道制造与施工的重要基地,在预制螺旋缝电焊钢管、聚氨酯复合发泡保温壳及高级防腐复合保温管领域积累了丰富经验。本文围绕河北预制螺旋缝电焊钢管保温施工,重点介绍聚氨酯复合发泡壳保温管及高级防腐复合保温管的技术特点与施工要点。
一、螺旋缝电焊钢管与预制保温结构
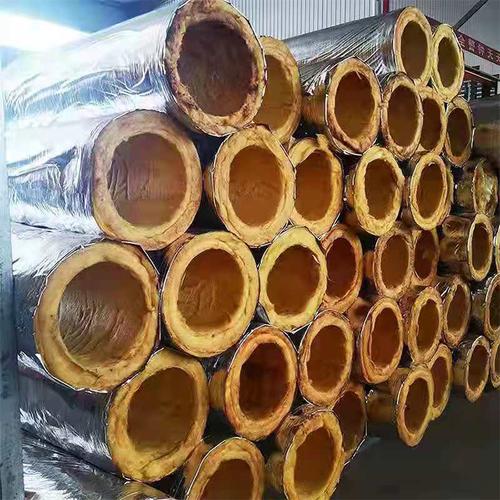
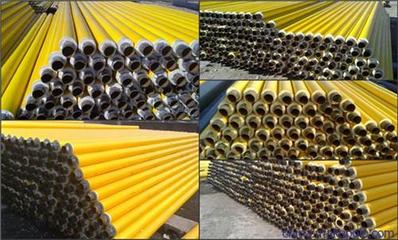
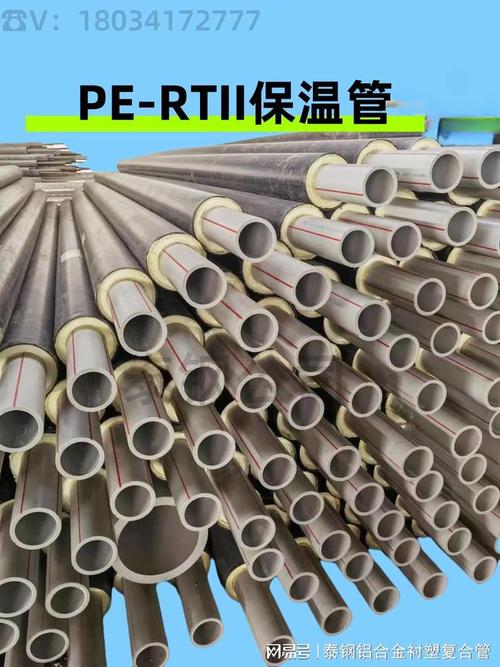
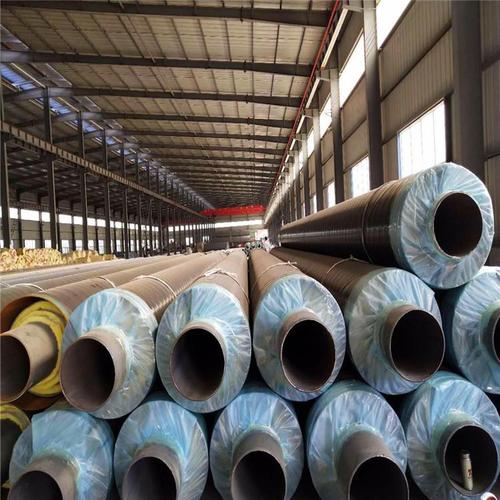
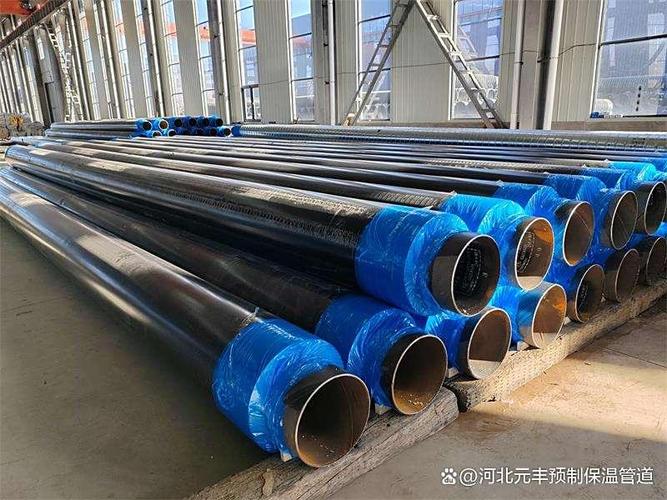
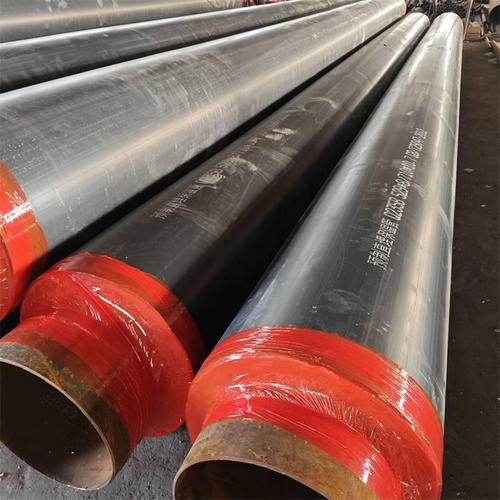
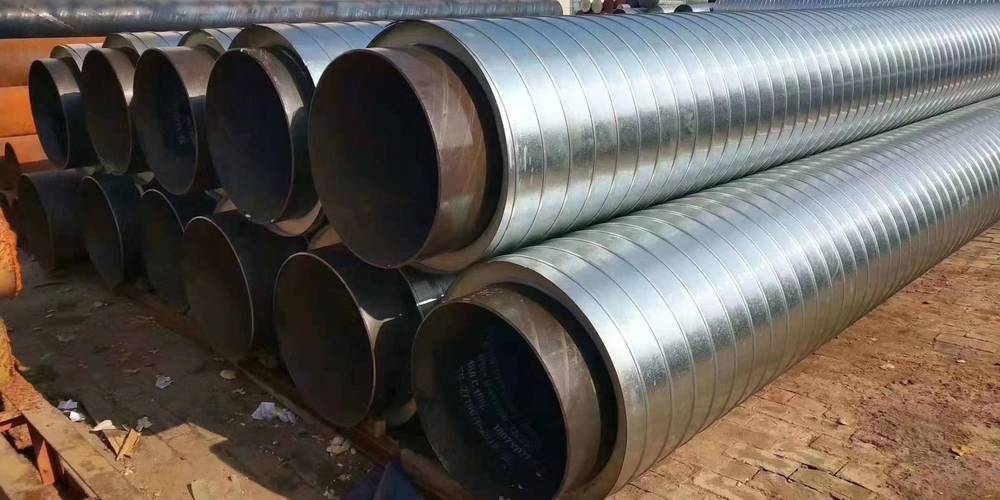
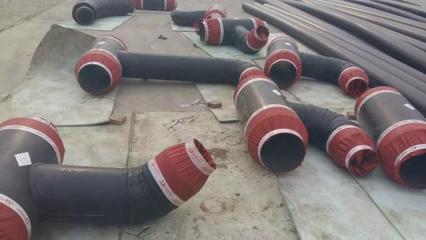
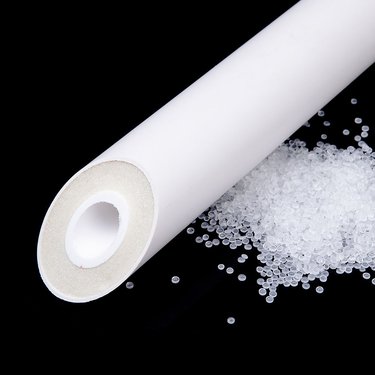
螺旋缝电焊钢管采用双面埋弧焊工艺,具有承压高、刚度大、尺寸精确等优点,广泛用作保温管的工作钢管。预制保温管由工作钢管、聚氨酯保温层、高密度聚乙烯外护管(或玻璃钢)紧密结合而成,形成“管中管”结构。其中,聚氨酯复合发泡壳作为保温层,通过高压发泡填充钢管与外护管之间的空腔,发泡均匀、闭孔率高,导热系数低(≤0.033W/(m·K)),能有效减少热损失。
二、聚氨酯复合发泡壳保温管施工工艺
- 钢管表面预处理:对螺旋缝电焊钢管进行除锈、除尘,达到Sa2.5级,并涂覆高级防腐底漆。
- 穿管与固定:将外护管套入钢管,两端安装定位支架,保证保温层厚度均匀。
- 发泡:在专用模具或发泡平台上注入聚氨酯黑白料,反应发泡充满夹层,固化后形成硬质泡沫保温层。
- 端头处理:采用热缩带或电热熔套封闭端口,防止水分侵入。
- 成品检验:检测保温层密度、闭孔率、抗压强度及防腐层电火花性能。
三、高级防腐复合保温管的技术要求
高级防腐层通常采用环氧粉末、3PE或聚脲涂层,具有优异的耐腐蚀、耐候和机械保护性能。对于直埋管道,外护管选用高密度聚乙烯(HDPE),并辅以电晕处理及热缩套补口,形成连续防腐屏障。海洋或高盐碱环境可选用玻璃钢外护,进一步增强耐蚀性。
四、河北地区保温施工要点
河北冬季寒冷,夏季温差大,施工时需注意:发泡环境温度不低于15℃;钢管与外套管同心度偏差≤2mm;现场补口应严格保证干燥、无尘;焊接处防腐层需与工厂预制层搭接≥100mm。回填砂应细软无尖锐物,避免损伤外护管。
五、质量控制与验收
应按CJJ/T 114、SY/T 0415等标准进行验收,重点检查:保温层轴向偏心、泡沫密度(≥60kg/m³)、防腐层厚度及粘结力。对每批产品进行剥离强度试验(≥100N/cm)和热冲击试验,确保长期运行安全。
六、
采用河北预制螺旋缝电焊钢管,结合聚氨酯复合发泡壳和高级防腐复合保温管技术,可显著提高管道的保温效率与使用寿命,降低能耗,适用于城镇供热、石油化工及制冷工程。合理的施工工艺和严格的防腐措施是保障管网安全运行的关键。
如若转载,请注明出处:http://www.hbtygd666.com/product/1.html
更新时间:2026-10-18 23:53:34